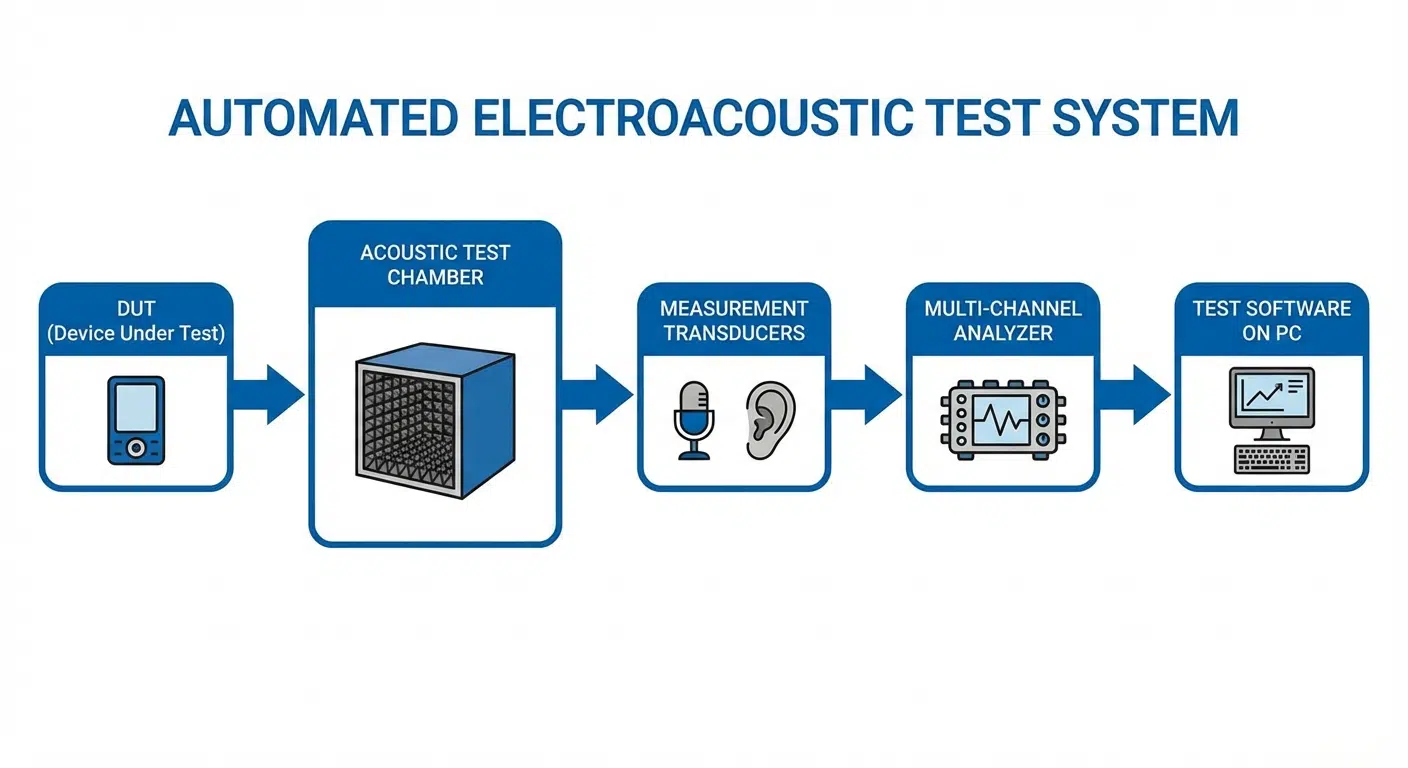
生産ラインから出荷されるすべてのスピーカー、マイクロホン、ヘッドホン、補聴器は、厳密な音響仕様を満たさなければなりません. 本ガイドでは、手動による電気音響試験から、完全に自動化されたオーディオ試験システムへの移行手順を解説します.
なぜ自動化するのか? 手動試験 vs. 自動試験
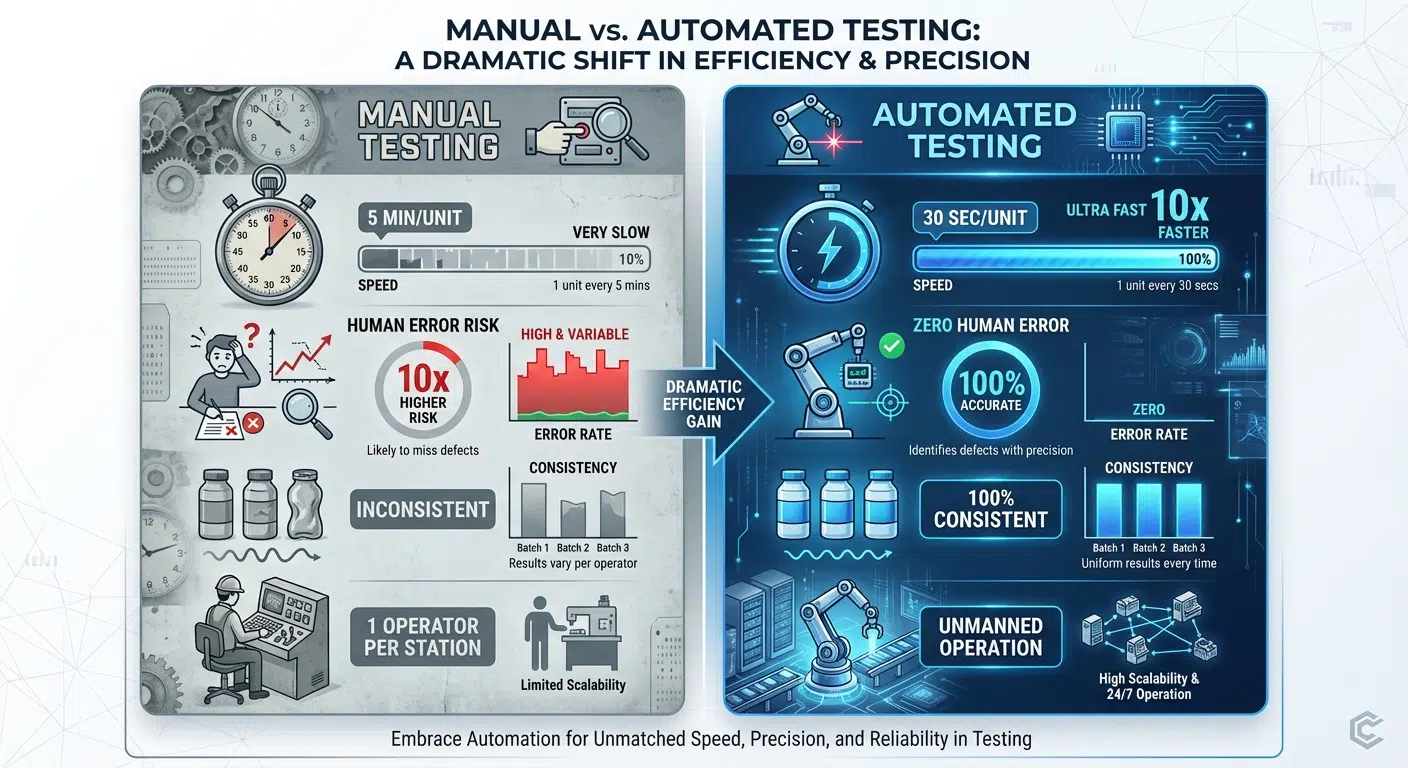
手動アプローチ
代表的な手動セットアップは、信号発生器、パワーアンプ、測定用マイクロホン、オーディオアナライザ、およびDUTを接続し、各測定をトリガーし、結果を読み取り、合否判定を記録するオペレーターで構成されます.
制約:遅い(2〜5分/台)、オペレーター依存、エラーが発生しやすい、スケールしにくい.
自動化アプローチ
| 要因 | 手動 | 自動化 |
|---|---|---|
| ユニットあたりの試験時間 | 2〜5分 | 5〜15秒 |
| スループット | 15〜25台/時 | 200〜500台以上/時 |
| 再現性 | オペレーター依存 | < 0.5 dBのばらつき |
| データロギング | 手動/一部のみ | 自動、100%トレーサビリティ |
| 欠陥検出 | 主観的 | アルゴリズムによる一貫した判定 |
ROI(投資回収)は、中規模生産(>500台/日)では通常6〜12か月で実現します.
システムアーキテクチャ:ハードウェアとソフトウェア
1. 信号生成と取得(オーディオアナライザ)
最新のオーディオアナライザは、信号生成と信号取得を単一の計測器に統合し、USBまたはEthernetで接続できます.
2. 音響試験チャンバー(試験治具)
DUTは、無響カプラ、半無響試験チャンバー、またはIEC 60318準拠の耳シミュレータなど、制御された音響環境で試験する必要があります.
3. スイッチングと接続性
リレーマトリクス、バーコード/QRスキャナ、PLC または I/O コントローラを用いて、コンベヤシステムやMESと連携します.
4. 試験ソフトウェア
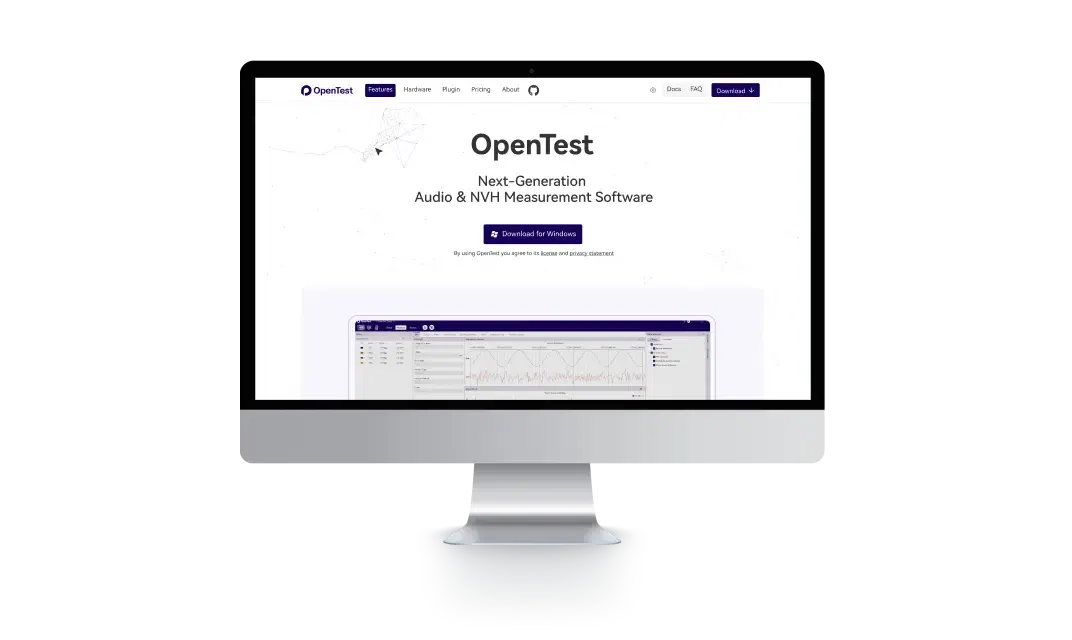
CRYSOUND のOpenTestプラットフォームは、ドラッグ&ドロップ式の試験シーケンスエディタ、マルチステーション展開、組み込みのSPCダッシュボードを提供します.
主要な電気音響試験パラメータ
- 周波数特性:SPL対周波数のカーブを、上限値・下限値マスクに対して評価
- 全高調波歪(THD):<代表的な仕様値は定格出力1 kHzで1%
- Rub and Buzz (R&B):遊離粒子、ボイスコイル擦れ、ビビりなどの機械的欠陥を検出します
- インピーダンス:共振周波数、直流抵抗、電気的挙動を把握
- 極性:正しい位相方向を検証
- 感度:所定入力に対する基準距離でのSPL
- シール・リーク試験:密閉型製品向け
ステップバイステップ:自動化試験ラインの構築
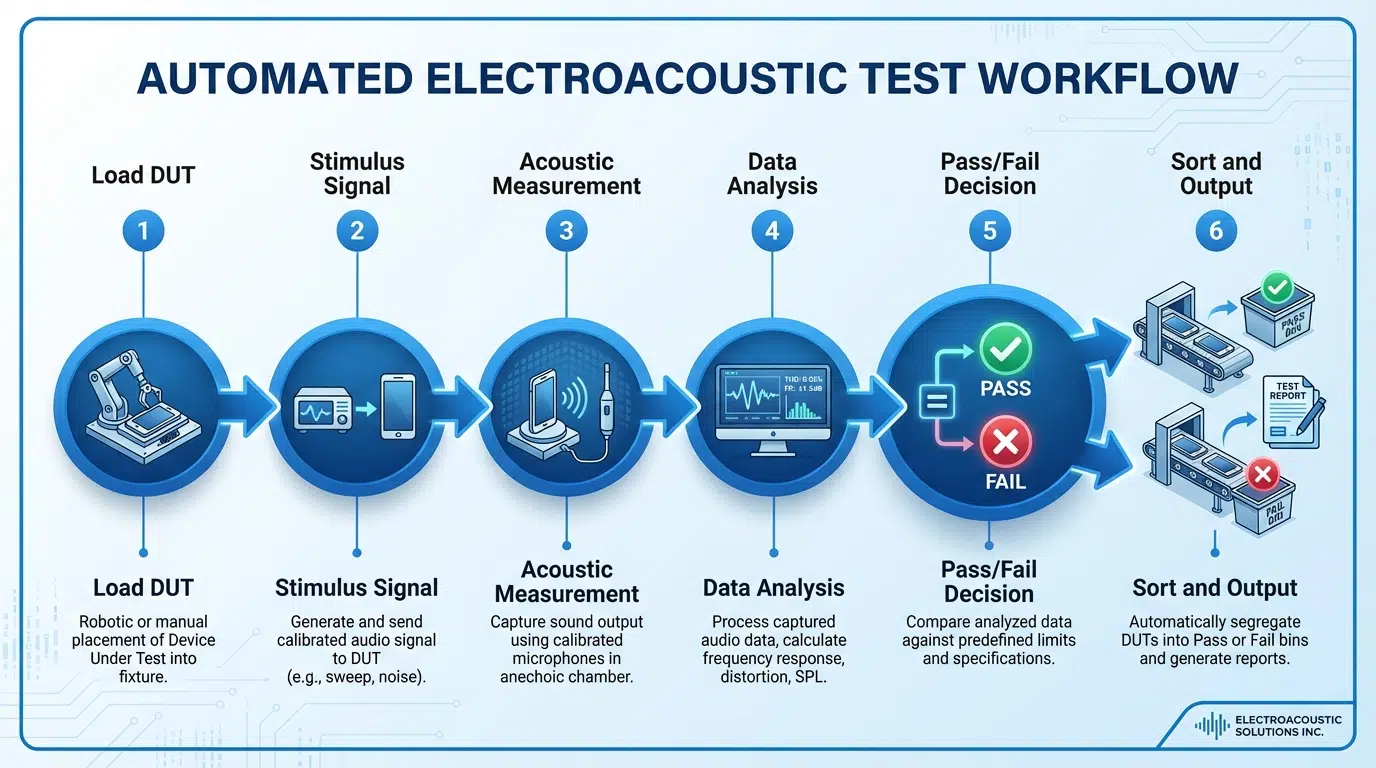
- 試験要件の定義 - すべてのパラメータ、合否判定限界、サイクルタイム、適用規格をリストアップします.
- 試験ステーションレイアウトの設計 - ステーション数、インラインかオフラインか、片側配置か多面配置かを算出します.
- 機器の選定と調達 - オーディオアナライザ、マイクロホン、試験チャンバー、スイッチングハードウェア、ソフトウェアを選定します.
- 構築と統合 - 治具を組み立て、信号経路を配線し、ソフトウェアをインストールし、PLC/MESと接続します.
- ゴールデンユニット校正の確立 - 5〜10台のリファレンスユニットを選定し、リファレンスカーブと再現性のベースラインを定義します.
- 限界値の検証と微調整 - 100〜500台のパイロットロットを実行し、歩留まりを解析してしきい値を調整します.
- オペレーターの訓練と立ち上げ - 手順を文書化し、完全なデータロギング付きで本稼働を開始します.
- 継続的改善 - 日次の校正確認、SPCモニタリング、定期的なマイクロホンの再校正を実施します.
よくある落とし穴とその回避方法
- 不十分な音響アイソレーション:挿入損失30 dB以上となるようにチャンバーを設計します.
- 立ち上げ時の限界値が厳しすぎる:パイロットロットの統計(平均 ± 3σ)を用います.
- 治具の再現性を無視する:位置決め精度の高い治具を使用し、ゲージR&Rで検証します.
- リファレンスユニットのトラッキング不足:各シフトの開始時にリファレンスユニットを測定します.
まとめ
手動から自動化電気音響試験へ移行することで、スループットの向上、再現性の改善、データトレーサビリティの強化により、投資は回収できます. お客様が耳にする音響品質は、それを検証した試験システムの堅牢性以上にはなりません.
電気音響試験ラインの自動化を検討中ですか?CRYSOUND にお問い合わせいただき、生産試験の要件についてご相談ください. オーディオアナライザや測定用マイクロホンから、OpenTestソフトウェアプラットフォームまで、CRYSOUND は生産ライン向けオーディオ試験のエンドツーエンドソリューションを提供します.