静かなEVのパラドックス:なぜ電気自動車は実際には「うるさい」のか
一見パラドックスのようですが、電気自動車にはエンジンの轟音がないにもかかわらず、エンジニアはこれまで以上に静かなキャビンの実現に苦労しています.
実際には、内燃エンジンによる低周波のマスキング効果がなくなると、これまで隠れていたあらゆるノイズが完全に露わになります.電動機の高周波ホイール音、インバータの電磁ハム音、ギアメッシング振動、風切り音、ロードノイズ、さらには内装トリムのきしみ音やガタつきまで--もはや何ひとつ隠れることはできません.
これは単なる快適性の問題ではありません. 自動車業界におけるNVH(ノイズ、振動、ハーシュネス)試験のアプローチそのものを根本から再定義しつつあります.
世界の自動車NVH試験市場は、2026年のUSD 3.51十億から2034年にはUSD 5.75十億へ、年平均成長率(CAGR)6.4%で成長すると予測されています. この成長を牽引する中核要因は何でしょうか? それは電動化革命です.
EVはどのような新たな騒音課題をもたらすのか?
周波数帯の根本的なシフト
従来のICE車両のNVHは、20~2,000 Hzの低周波帯に主眼が置かれてきました--エンジン燃焼、排気系、クランクシャフト振動などです.
電気自動車は本質的に異なります:
| 騒音源 | 代表的な周波数帯域 | 特性 |
|---|---|---|
| 電動機の電磁騒音 | 500~5,000 Hz | 鋭いトーナルノイズで、速度にほぼ線形に比例して変化 |
| インバータのスイッチングノイズ | 4,000~10,000 Hz超 | 高周波のハム音で、PWMスイッチング周波数に関連 |
| ギアメッシングノイズ | 800~3,000 Hz | シングルスピード減速機で特に顕著 |
| 車載充電器のノイズ | 8,000~20,000 Hz | 超音波に近い帯域で、人の可聴限界付近 |
| 風切り音/ロードノイズ | 200~4,000 Hz | エンジンによるマスキングがないため、非常に目立ちやすい |
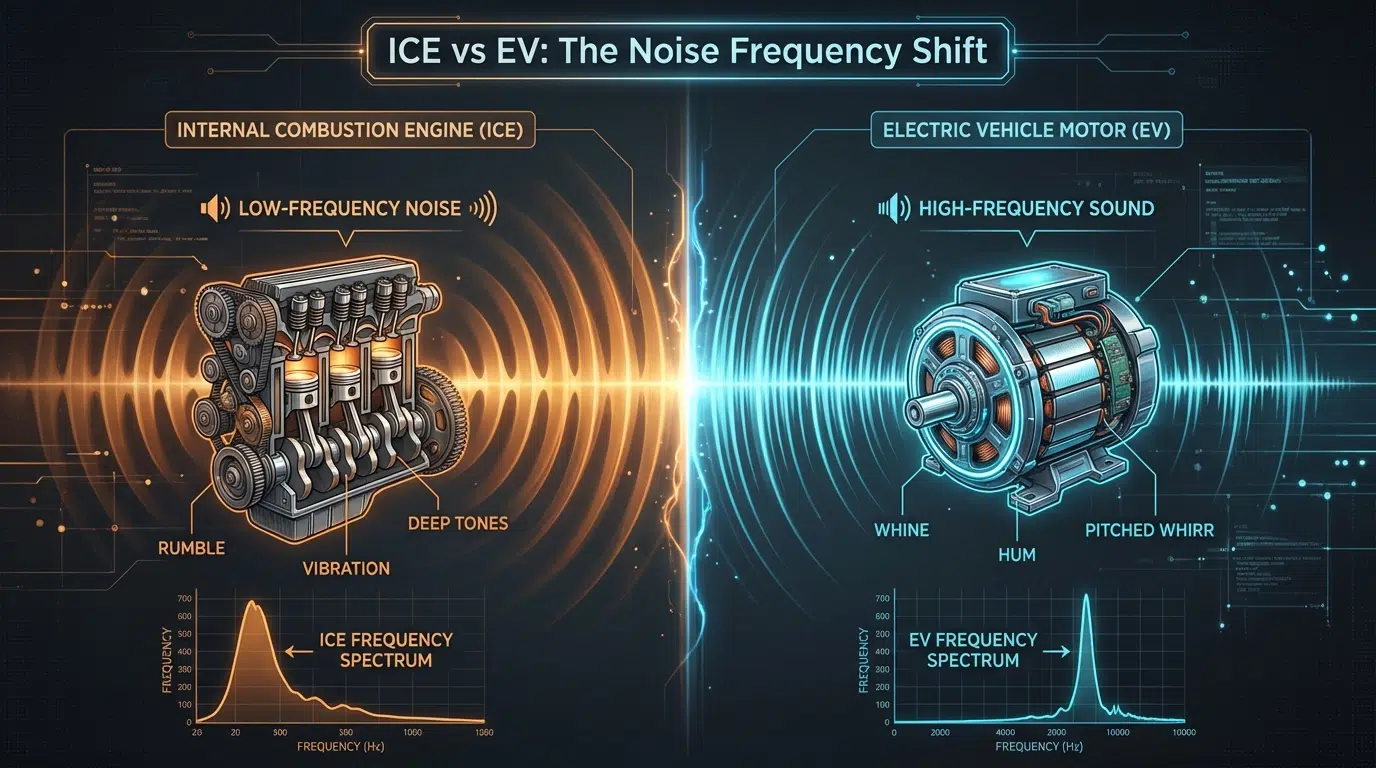
重要なポイント:EVの騒音問題は、低周波から中高周波(さらには超音波帯)へとシフトしています. 100 Hz~5 kHzの帯域こそ、もっとも重要なNVH課題が集中している領域であり、人間の聴覚がもっとも敏感な領域でもあります. 従来のNVH試験手法や対象としてきた周波数帯だけでは、もはや十分とは言えない可能性があります.
新たな騒音源、新たな音源探索の課題
ICEの時代には、「エンジンが支配的な騒音源である」という前提が成り立っていたため、状況は比較的わかりやすいものでした.
EVでは、騒音源がより分散し、複雑になります:
- 電動パワートレイン:モーター+インバータ+減速機が高度に結合した騒音源システムを形成
- 熱マネジメント:バッテリー冷却用ポンプやファンが、低速域では主要な騒音源となる
- 回生ブレーキ:エネルギー回生時のインバータ動作モードの変化により、一時的なノイズが発生
- 構造伝達経路:軽量ボディ構造(アルミ合金、カーボンファイバーなど)は、従来の鋼板ボディとは根本的に異なる遮音特性を持つ
つまりエンジニアは、複数の分散した、かつ動的に変化する騒音源の中から、いかに迅速かつ正確に根本原因を特定するかというコア課題に直面しています
サウンドクオリティデザイン:「騒音低減」から「音づくり」へ
EV時代のNVHエンジニアリングは、もはや単に「音を小さくする」だけではありません.
ユーザーは、細部まで設計されたサウンド体験:を期待しています
- 加速時には、耳障りにならない範囲で「ハイテク」感のある音が感じられるべきです
- キャビンは静かであるべきですが、ドライバーが不安になるほど「無音」であってはなりません
- 異なる走行モード(Sport/Comfort/Eco)ごとに、異なる聴覚フィードバックが得られることが望まれます
このような「サウンドデザイン」への要求によって、NVH試験は純粋な工学的検証から、主観的な音質評価やブランドレベルでのアコースティック・アイデンティティの確立へと領域を拡大しつつあります.
EV NVHにおいてアコースティックカメラが不可欠になりつつある理由
こうした新たな課題に直面するなかで、従来のNVH試験ツール--単一ポイントマイクロホンや加速度センサ--は依然として重要ですが、すべてのシナリオをカバーするには十分ではなくなっています.
そのギャップを埋めつつあるのがアコースティックカメラです.
アコースティックカメラの主な利点
1. 騒音源をリアルタイムに可視化
従来手法では、対象物に多数のマイクロホンアレイを高密度に配置する必要があり、時間も労力もかかります. アコースティックカメラはビームフォーミング技術を用いて、一度の計測で騒音源ヒートマップを生成し、「どこで、どれだけの音が出ているか」を即座に可視化します.
代表的なシナリオ:EVプロトタイプをベンチ上で運転し、電動パワートレインにアコースティックカメラを向けることで、800 Hzの共鳴が主にモーター右側から発生していることを瞬時に把握--音源のローカリゼーション全体が5分以内で完了します.
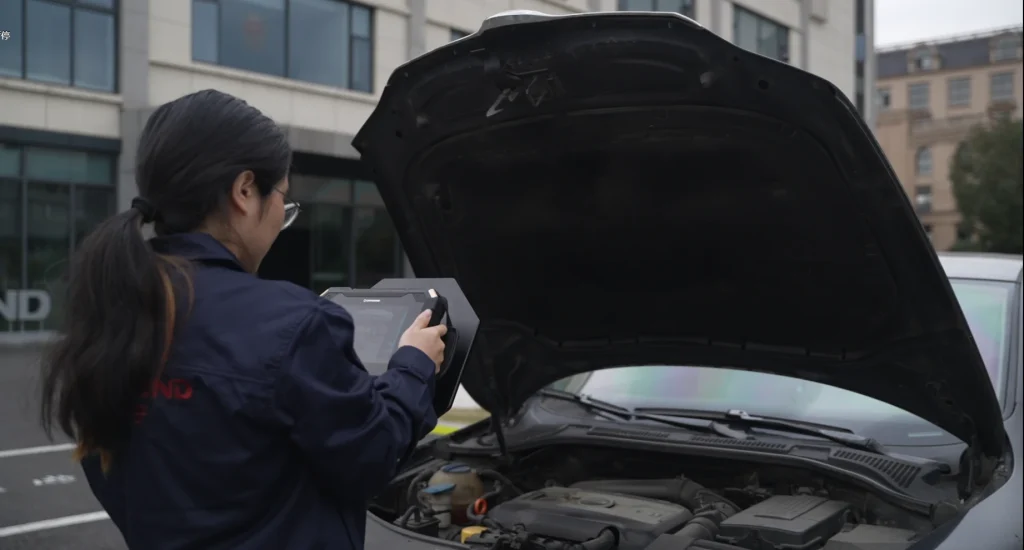 騒音源ローカリゼーション試験を実施するエンジニア
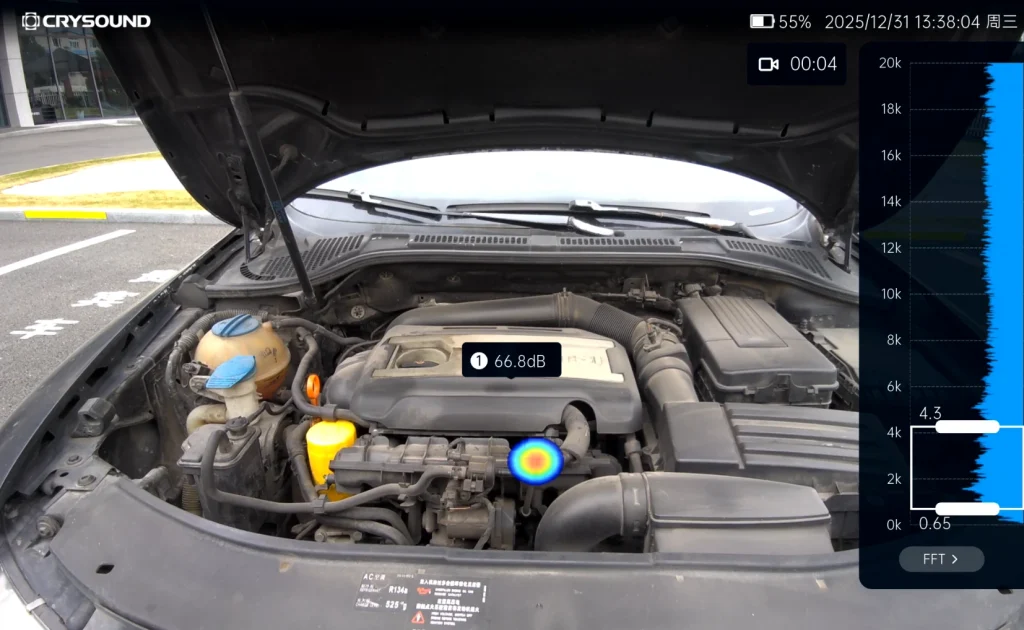 自動車用NVHの検出および最適化
2. 広い周波数カバレッジ
EVの騒音は、数百Hz(ギアメッシング)から数万Hz(インバータスイッチングノイズ)まで、非常に広い周波数帯にわたって分布しています.
NVHで特に重要なポイント: EVの多くの騒音課題は100 Hz~5 kHz帯に集中しており、ギアメッシング、モーター電磁騒音、風漏れ音、HVACシステムなどが該当します. 従来型のアコースティックイメージングカメラ(5 kHz以上に限定)は、こうした騒音源を捉えることができません.
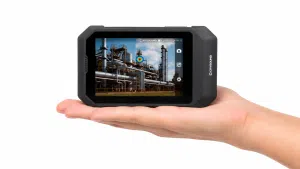
理想的な例として、CRYSOUND SonoCam Pi (CRY8500 Series)を挙げることができます.同製品の208チャネルMEMSマイクロホンアレイは、次の性能を提供します:
- ビームフォーミング対象周波数範囲:400 Hz~20 kHz(NVHの可聴域全体をカバー)
- ニアフィールド音響ホログラフィ範囲:40 Hz~20 kHz(低周波のロードノイズや構造振動を捕捉)
- アレイサイズ:>30 cm(低周波の空間分解能に最適化)
これによりSonoCam Piは、低周波のロードノイズから高周波のモーターワインまで、EV NVHのフルスペクトル試験をハンドヘルドデバイスで実現できる、唯一無二のソリューションとなっています.
3. 非接触計測
EVの電動パワートレインは、高度に一体化され、非常にコンパクトにパッケージングされています. アコースティックカメラによる非接触計測アプローチには、次のようなメリットがあります:
- コンポーネントを分解する必要がない
- 被試験システムの動作状態を乱さない
- 生産ライン上での迅速な品質検査が可能
4. ポータビリティ
SonoCam Piのような最新のハンドヘルド型アコースティックカメラであれば、テストコース、量産ライン、顧客先などへ直接持ち込むことができ、複雑なセットアップは不要です.
EV NVHにおける代表的な適用シナリオ
| シナリオ | 用途 |
|---|---|
| EドライブシステムのNVH | モーター、インバータ、減速機からの次数騒音寄与を特定 |
| パスバイノイズ試験 | 車両が通過する際の騒音源分布を解析 |
| 車室内のきしみ&ガタつき音トラッキング | インストルメントパネル、ドア、シート、トリムから発生するノイズの位置を特定 |
| エンド・オブ・ラインの生産品質検査QC | オンラインで異常音を迅速に検出し、人による主観的判断を置き換える |
| 風洞/準無響室 | 高精度な騒音源ローカリゼーションと音響パワー解析 |
実走行に基づく実例:OEMによるダイナミックロードテスト
Client: 中国の大手自動車メーカーOEM
試験場所:OEM試験センター内の専用テストトラック
目的:実走行条件下での車室内騒音源の特定
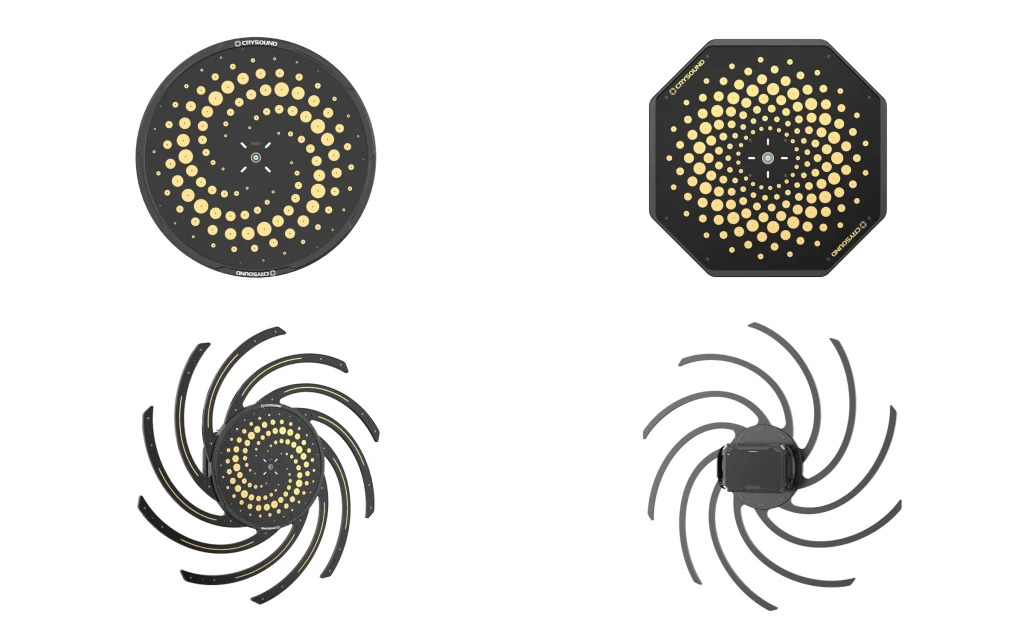 CRY8500シリーズ SonoCam Pi アコースティックカメラ
テスト設定
- 使用機器:SonoCam Pi アコースティックカメラ
- 測定位置:後席および助手席
- ターゲットエリア:左右Bピラー(後席周辺)
- 試験モード:ビームフォーミングアプリケーション
- 対象周波数範囲:3,550 Hz~7,550 Hz
- ダイナミックレンジ:5 dB
主な結果
SonoCam Piは、車両走行中のリアルタイムで騒音源をローカライズし、OEMのNVHエンジニアリングチームにとって有用なデータを提供しました. 本試験により、次の点が実証されました:
- 動的条件下でのリアルタイムローカリゼーション:従来の固定されたラボ環境とは異なり、SonoCam Piはテストトラック上を走行する車両の騒音分布を取得しました
- 精密な周波数帯域解析:車室内騒音の知覚にとって重要な3,550~7,550 Hz帯にフォーカスすることで、エンジニアは全体の音圧レベルSPLではなく、特定の寄与要因をピンポイントで特定できました
- 迅速なテストワークフロー:Bピラー周辺エリア全体のスキャンを、数時間ではなく数分で完了しました
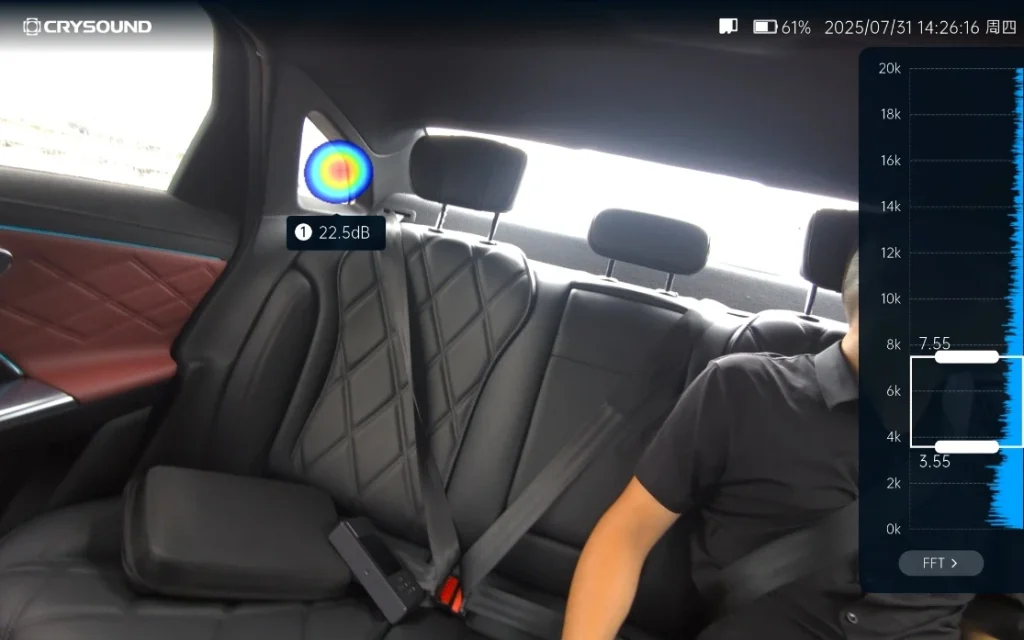
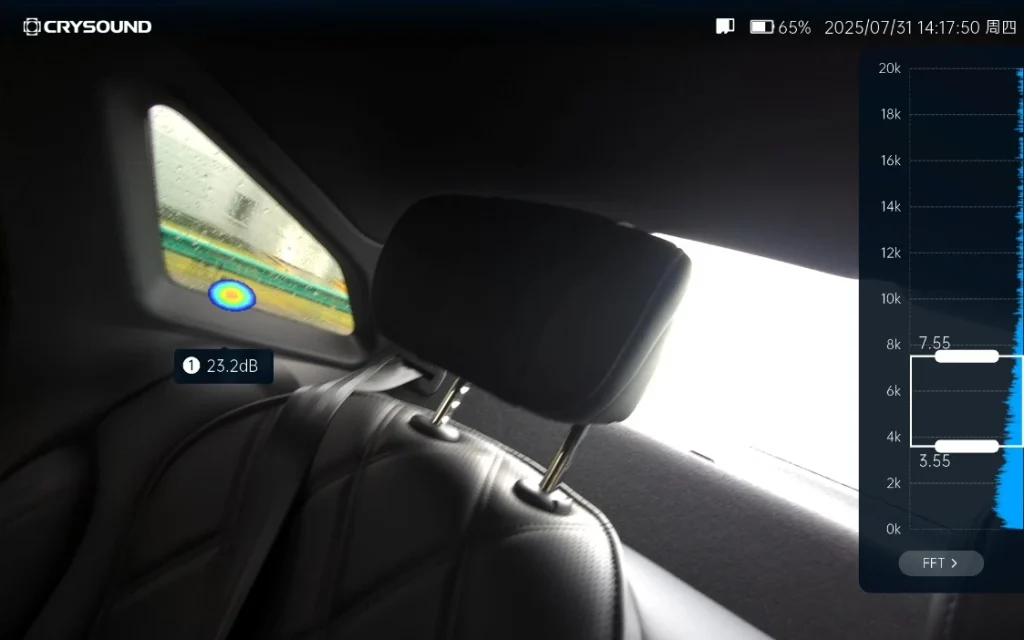 騒音源ローカリゼーション結果
重要なインサイト:従来のマイクロホンアレイでは、車両を準無響室内に静止させる必要があります. 一方、SonoCam Piはオン・トラック診断を可能にし、試験時間を大幅に短縮するとともに、車両開発における反復サイクルを加速させました.
今後の動向--EV NVH試験はどこへ向かうのか?
AI駆動の騒音分類
機械学習はNVH試験ワークフローに組み込まれつつあり、騒音の種類を自動識別し、異常の有無を判定し、潜在的な品質問題を予測することが可能になっています. アコースティックカメラが取得する高次元データは、AI解析に非常に適した性質を持っています.
デジタルツインとシミュレーション/試験の統合
シミュレーション(CAE)で騒音性能を予測→アコースティックカメラで実測検証→得られたデータをシミュレーションモデルにフィードバックして最適化、という流れです. このクローズドループ型アプローチは、主要OEMにおける標準的なワークフローになりつつあります.
全固体電池時代における新たな課題
全固体電池は、液系リチウムイオン電池とは異なる機械的特性を有しています. その振動伝達特性や熱マネジメントのコンセプトの違いにより、新たなNVH課題が生じることになります.
より厳格な規制
パスバイノイズ試験はNVHのサブセグメントの中で最も成長が速く(CAGR 7.11%)、UNECEは屋内パスバイ試験プロトコルを含む、より厳格な標準化試験要件を推進しています.
結論:EV時代に再定義されるアコースティック試験の価値
電動化によって車が静かになったわけではなく、騒音課題はむしろ、より複雑かつ微妙であり、その解決価値も一層高まっています.
自動車OEM、ティア1サプライヤー、試験サービスプロバイダーにとって、適切なNVH試験機器への投資は、もはや「あると便利」なものではなく、競争力を左右する基盤インフラとなっています.
特に100 Hz~5 kHzの重要なNVH周波数帯を確実に捉えられるアコースティックカメラは、「有用な補助ツール」から「不可欠な標準装備」へと進化しつつあります.
CRYSOUND SonoCam Piは、次の特長を兼ね備えた唯一のハンドヘルド型アコースティックカメラとして際立っています:
- 優れた低周波性能(400 Hzビームフォーミング、40 Hzホログラフィ)
- 高い空間分解能(208本のマイクロホン、>30 cmアレイ)
- ニアフィールド+ファーフィールドの測定を1つのシステムで実現
- 高い携帯性(ハンドヘルド、<3 kg、量産現場対応)
詳細はこちら: